

Uma peça produzida por manufatura aditiva pode sair da máquina com aparência impecável e, ainda assim, esconder poros ou regiões sem fusão completa no seu interior. Em componentes críticos dos setores aeroespacial, médico e de energia, descobrir esse defeito depois que a peça entra em operação pode ser tarde demais.
Com o mercado global de manufatura aditiva somando US$ 24,2 bilhões em 2025, uma alta de 10,9% sobre 2025, segundo o Wohlers Report 2026, garantir a confiabilidade na manufatura aditiva tornou-se prioridade para a indústria.
O ensaio por ultrassom (US) é uma das ferramentas centrais nesse desafio, porque permite enxergar o interior do material sem comprometer a peça.
Neste artigo, entenda como o Ensaio por Ultrassom funciona, como a tecnologia evoluiu do sonar ao processamento digital e quais técnicas são mais indicadas para inspecionar peças produzidas por manufatura aditiva.
O que é ensaio por ultrassom?
O ensaio por ultrassom é um método de ensaio não destrutivo (END) que envia ondas sonoras de alta frequência ao interior de um material para detectar trincas, poros e inclusões sem danificar a peça. Na manufatura aditiva, ele ajuda a identificar defeitos internos como porosidade e falta de fusão antes que a peça entre em serviço.
Manufatura aditiva
A manufatura aditiva metálica ampliou as possibilidades de fabricar peças com geometrias internas altamente complexas e com redução de peso, especialmente nos setores aeroespacial e médico.
Porém, a mesma liberdade geométrica que torna a tecnologia atrativa traz novos desafios para a garantia da qualidade, já que o processo térmico pode gerar defeitos inerentes à fabricação.
Defeitos que poderiam ser identificados com ultrassom
- Porosidade de keyhole: relacionada à instabilidade da poça de fusão. Técnicas de imagem de alta resolução, como o TFM/FMC, favorecem a visualização volumétrica desses poros
- Falta de fusão: associada a falhas na deposição ou na união das camadas. O phased array (PAUT), ao direcionar o feixe em diferentes ângulos, aumenta a chance de detectar descontinuidades com orientações variadas
- Trincas térmicas: induzidas por tensões residuais. Técnicas voltadas ao dimensionamento de descontinuidades, como o ToFD e o TFM, ajudam a avaliar sua extensão
Como funciona o ensaio por ultrassom
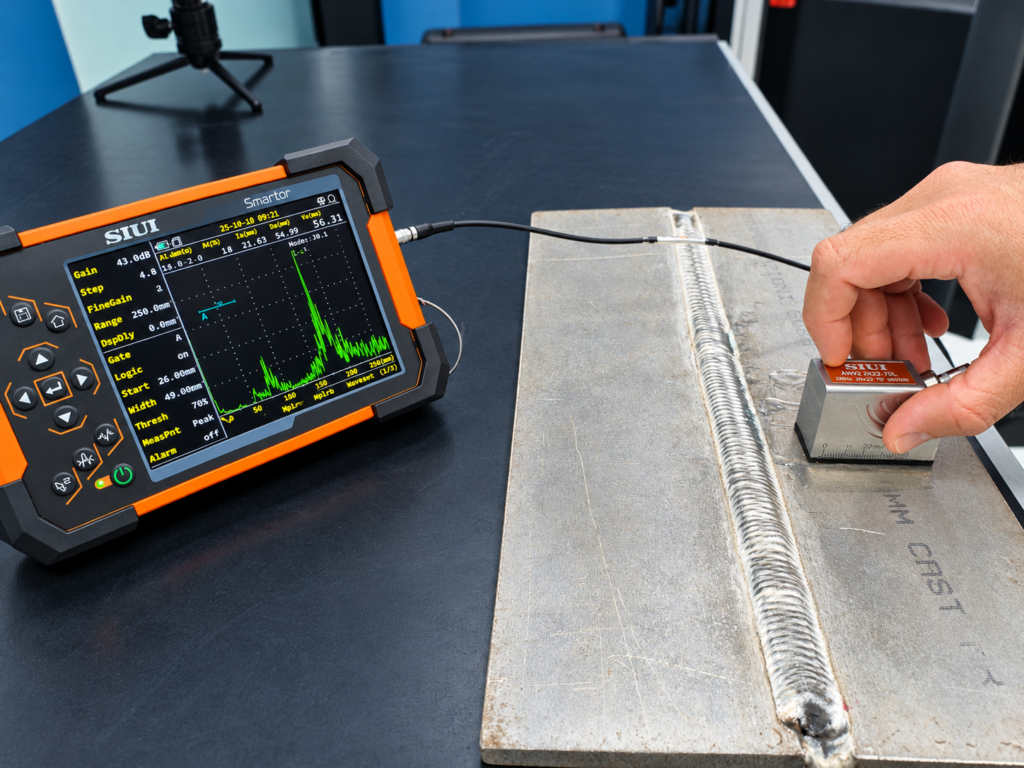
O princípio é relativamente simples: ondas mecânicas de alta frequência são introduzidas no material e analisadas a partir da forma como se propagam e retornam. Normalmente, são utilizadas frequências entre 1 MHz e 15 MHz.
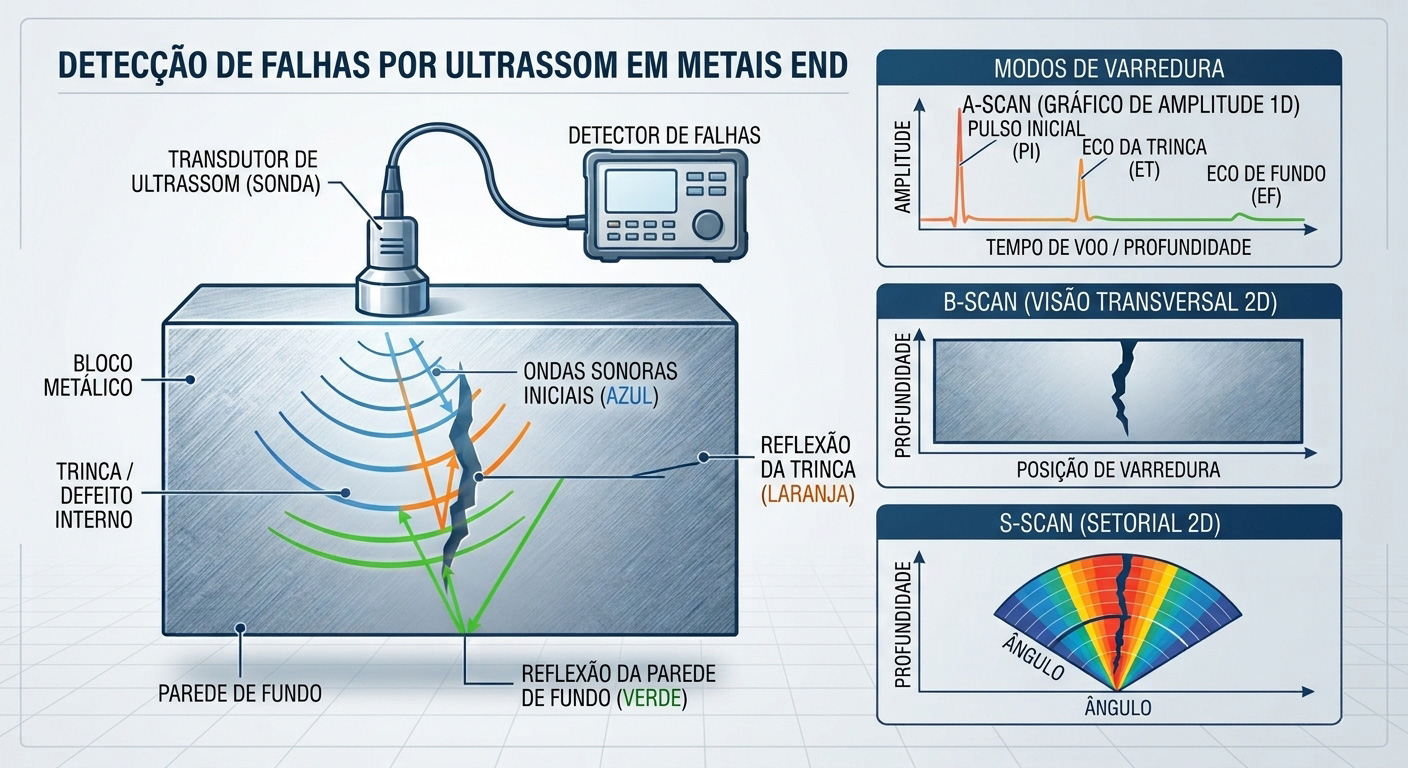
O processo começa no transdutor, ou cabeçote, que possui elementos piezoelétricos responsáveis por transformar energia elétrica em vibrações mecânicas. Quando as ondas encontram uma interface diferente ou uma descontinuidade, como uma trinca, um poro ou uma inclusão, parte da energia é refletida de volta ao transdutor. É o chamado princípio do pulso-eco.
Como o ar dificulta a transmissão das ondas ultrassônicas, utiliza-se um meio de acoplamento, como água, gel ou óleo, entre o transdutor e a superfície da peça.
Os sinais coletados são processados digitalmente e podem ser apresentados de diferentes formas:
- A-Scan: mostra a amplitude do eco e o tempo de percurso da onda em um gráfico bidimensional
- B-Scan: apresenta uma vista em corte (perfil) do componente
- C-Scan: apresenta uma vista de topo do componente
- S-Scan: reúne diferentes A-Scans corrigidos por ângulo e gera uma imagem em leque, facilitando a visualização de descontinuidades em diferentes direções

Do sonar ao TFM: a evolução do ultrassom industrial
As raízes do ultrassom industrial estão nos conceitos de sonar desenvolvidos durante a Primeira Guerra Mundial. Na década de 1920, esses princípios começaram a ser aplicados à inspeção de materiais.
Em 1928, o físico soviético Sergei Sokolov propôs o uso de ondas ultrassônicas de alta frequência para atravessar metais e detectar descontinuidades internas.
Em 1940, o pesquisador norte-americano Floyd Firestone desenvolveu o Reflectoscope, patenteado em 1942 e considerado o primeiro dispositivo prático de teste ultrassônico por pulso-eco. O equipamento contribuiu para avanços na fabricação de armamentos e na metalurgia durante a Segunda Guerra Mundial.
A tecnologia continuou avançando no pós-guerra:
- Anos 1950: surgiram aparelhos portáteis, que permitiram medir espessuras e detectar defeitos diretamente no chão de fábrica
- Anos 1960: o ultrassom passou a inspecionar soldas em oleodutos e plataformas offshore, como alternativa a métodos que exigem isolar a área por causa da radiação
- Anos 1980 e 1990: os equipamentos analógicos deram lugar a sistemas microprocessados, com telas digitais e capacidade de armazenar dados de calibração e históricos de inspeção
Esse avanço do processamento digital abriu caminho para as técnicas que hoje sustentam a inspeção de peças de alta performance, inclusive as produzidas por manufatura aditiva.
Técnicas de ultrassom na manufatura aditiva
O ultrassom industrial reúne diferentes técnicas que são desenvolvidas para atender necessidades específicas de precisão, geometria e profundidade de inspeção.
Ultrassom convencional
Usado principalmente para medição de espessura e detecção de descontinuidades com transdutores de cristal único ou duplo, é uma alternativa rápida e com bom custo-benefício para geometrias mais simples.
Na manufatura aditiva, a rugosidade superficial e a complexidade geométrica das peças podem dificultar a inspeção e reduzir a eficiência da técnica em determinadas aplicações.
ToFD
O ToFD (Time of Flight Diffraction) utiliza a difração das ondas nas bordas de uma descontinuidade para dimensionar defeitos com alta precisão. É amplamente utilizado na inspeção de soldas espessas e na avaliação de grandes volumes de material.
Na manufatura aditiva, seu ponto forte é o dimensionamento de descontinuidades, útil na avaliação de trincas desde que a geometria permita o posicionamento dos transdutores.
Phased array (PAUT)
O PAUT (Phased array) utiliza transdutores com múltiplos elementos piezoelétricos controlados eletronicamente por software. Ao ajustar o tempo de excitação de cada elemento, o sistema direciona e focaliza o feixe ultrassônico sem que seja necessário movimentar fisicamente o transdutor. Isso reduz o tempo de inspeção e aumenta a chance de detectar descontinuidades com diferentes orientações.
Na manufatura aditiva, é uma das técnicas que mais ganham importância. A possibilidade de focalizar os feixes em diferentes profundidades, inclusive com sondas 3D phased array, amplia o acesso a geometrias antes consideradas difíceis ou inacessíveis.
TFM/FMC
A FMC (Full Matrix Capture) captura todas as combinações de transmissão e recepção entre os elementos de um transdutor phased array. O algoritmo TFM (Total Focusing Method) processa esses dados para reconstruir imagens de alta resolução espacial, favorecendo a visualização volumétrica das descontinuidades.
Na manufatura aditiva, as imagens de alta resolução favorecem a detecção de poros e microtrincas internas em peças críticas.
Imersão: uma solução para superfícies rugosas
No acoplamento por imersão, a peça é submersa ou recebe um fluxo constante de água. A técnica minimiza as discrepâncias provocadas pela irregularidade da superfície e favorece a transmissão das ondas, tornando mais confiável a detecção de poros e microtrincas internas em peças de manufatura aditiva.
Técnicas maduras no setor de óleo e gás
Phased array e ToFD já são usados de forma complementar no monitoramento preventivo de refinarias, gasodutos, vasos de pressão e spools industriais. As técnicas detectam trincas por fadiga, corrosão e falhas de soldagem sem interromper a operação e sem expor os operadores à radiação, como ocorre na radiografia industrial. Essa maturidade é a base que agora chega à inspeção de peças de manufatura aditiva.
Ultrassom, dados e inteligência artificial
A evolução dos END aponta para uma integração cada vez maior entre a física das ondas, o processamento digital e a ciência de dados.
Técnicas de inteligência artificial e machine learning vêm sendo integradas a sistemas de interpretação ultrassônica. Treinados com grandes volumes de A-Scans e imagens de S-Scans, esses algoritmos podem classificar tipos de descontinuidades e estimar suas dimensões, contribuindo para resultados mais padronizados.
Outra frente é o monitoramento in situ. Na manufatura aditiva, sensores combinados a sistemas de análise podem acompanhar a peça durante a fabricação.
Um sistema de controle em malha fechada (closed-loop) poderia ajustar parâmetros como a potência do laser e a velocidade de varredura em tempo real, evitando que um defeito seja incorporado às camadas seguintes.
Essa abordagem muda a lógica da inspeção: em vez de identificar o problema só depois que a peça está pronta, a fabricação passa a ser acompanhada continuamente, com resposta mais rápida às alterações detectadas.
O papel dos END e do CTMA
Para que a manufatura aditiva avance de aplicações prototípicas para a produção de peças críticas em escala industrial, a inspeção precisa acompanhar essa evolução.
Nenhuma técnica isolada identifica todos os tipos de descontinuidades. A combinação criteriosa de diferentes métodos de END constrói um histórico de qualidade consistente e rastreável ao longo do ciclo de vida do componente. Esse é um pilar da qualificação de peças de manufatura aditiva.
E é nesse movimento que se insere o CTMA (Centro Temático de Qualificação de Peças Críticas Fabricadas por Manufatura Aditiva), conduzido pela Fundação CERTI em parceria com o CTI Renato Archer, com apoio do Ministério da Ciência, Tecnologia e Inovação e da Finep.
A iniciativa busca estruturar um modelo nacional de qualificação de peças críticas produzidas por manufatura aditiva, integrando metrologia avançada e ensaios não destrutivos para que componentes brasileiros atendam a padrões internacionais de qualidade e confiabilidade.
Para conhecer o projeto e fazer parte desse ecossistema, acesse a página do CTMA.
Quais ensaios fazem sentido para as suas peças?
Quer saber quais ensaios não destrutivos fazem sentido para as suas peças de manufatura aditiva? Fale com os especialistas da CERTI.